全套智能床垫机械行业品牌
床垫设备出口到国外150多个国家和地区
Date:2026-09-21
混合床垫通常由袋装弹簧、海绵、乳胶、记忆棉、无纺材料、纺织材料等多种材料组成。传统生产方式主要依靠人工喷胶、人工搬运和人工定位,不仅容易出现胶水过量、覆盖不均、边缘溢胶和复合定位偏差,还会导致胶水浪费、人工成本增加以及产品一致性下降。全自动床垫PUR喷胶滚胶复合机正是针对这一复合工序开发的自动化设备。
这套床垫自动复合机将喷胶与滚胶功能结合,采用PUR热熔胶,可用于袋装弹簧床网、海绵、乳胶、记忆棉等床垫材料之间的自动粘合。针对人工喷胶难以稳定控制胶量的问题,联柔提供多种喷胶和滚胶模式。其中,喷胶系统可以根据产品要求调节喷胶头数量和胶量;滚胶采用类似“斑马纹”的条形布胶方式。根据联柔公开的设备方案,两种智能控胶方式相比传统粘胶模式平均可节省约30%–40%的胶水。
对于希望进一步提高自动化程度的床垫工厂,联柔还可以配置机械吊臂+人工智能视觉识别,或者六轴人工智能柔性上料复合机器人+人工智能视觉识别。两种方案的视觉识别和纠偏逻辑基本一致,但机械自由度、柔性程度和投资水平不同,因此可以根据工厂产能、产品结构、人工成本和预算进行选择。
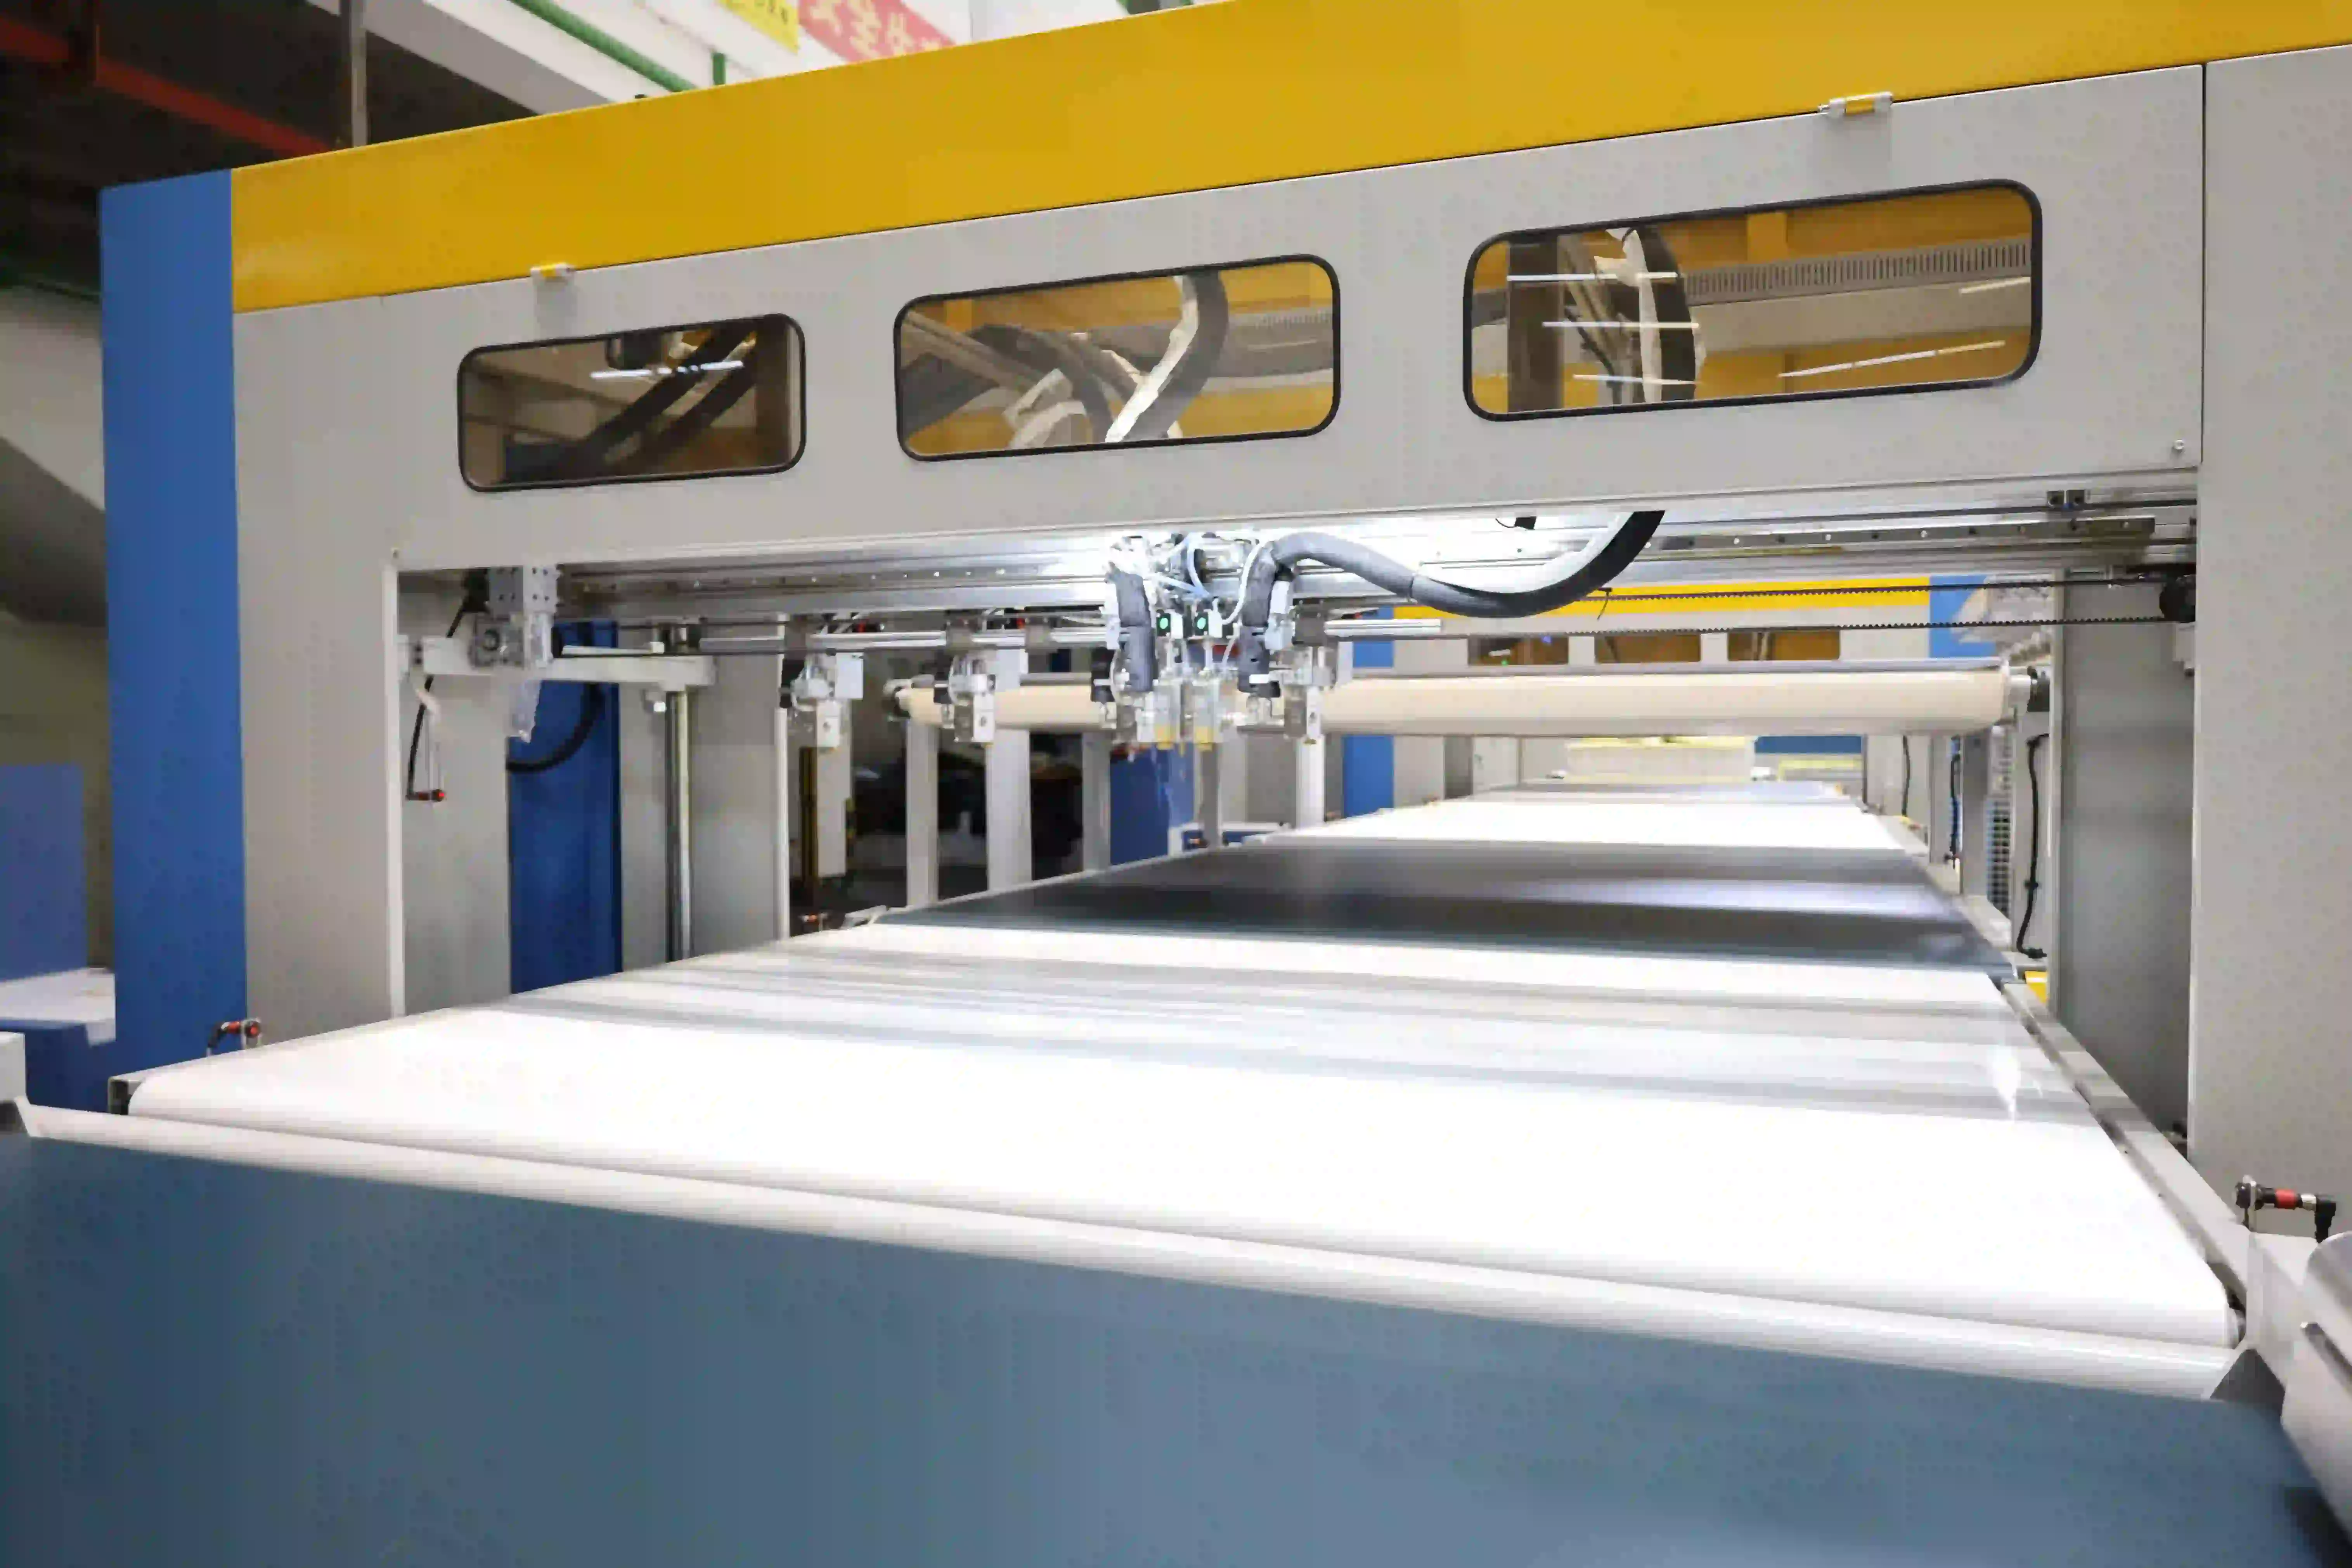
混合床垫通常采用弹簧支撑系统作为核心结构,再叠加具有不同功能的舒适层。舒适层可以采用记忆棉、聚氨酯泡棉、乳胶、微型弹簧、棉、羊毛以及其他纺织材料。不同材料承担不同功能,共同决定床垫的支撑性、弹性、包裹感和舒适度。
其中,袋装弹簧是现代混合床垫中较常见的支撑结构。独立封装的弹簧可以减少弹簧之间的相互干扰,同时提供一定的弹性响应和支撑能力。
一张高端混合床垫可能同时包含袋装弹簧床网、高密度海绵、记忆棉、乳胶、无纺材料和纺织层等多种材料。材料越多,结构越复杂,生产过程中对层间位置、胶量和复合稳定性的要求就越高。
因此,床垫多层复合机并不是简单地“把两块海绵粘在一起”,而是按照设计要求,将不同功能层以稳定、准确、可重复的方式进行复合,使支撑层、过渡层和舒适层形成完整的床垫结构。
袋装弹簧的一个重要特点是每个弹簧被单独封装在布袋中,可以相对独立地运动。与传统互联弹簧相比,这种结构能够减少部分运动传递,同时保持良好的弹性响应。
对于床垫制造商来说,袋装弹簧还可以通过弹簧高度、钢丝线径、弹簧数量以及不同区域的支撑强度进行设计。例如,腰部等承重区域可以采用支撑力更强的弹簧,而肩部区域可以采用相对柔软的弹簧,从而形成不同的分区支撑结构。
但袋装弹簧主要承担的是支撑功能,并不能完全替代舒适层。因此,混合床垫通常还需要在袋装弹簧床网上增加海绵、记忆棉、乳胶、微型弹簧或其他材料。
当不同材料需要稳定地结合在一起时,层间复合就成为床垫制造过程中的关键工序。
舒适层与弹簧支撑层承担的功能不同。
记忆棉通常具有较明显的身体贴合能力,可以通过材料变形提供包裹感;不同密度和结构的海绵可以形成不同程度的缓冲和支撑;乳胶通常具有较好的弹性和快速回弹特性。
因此,床垫制造商可以通过调整舒适层的材料、厚度、密度和组合方式,开发不同定位的床垫产品。
例如,较厚的记忆棉可以用于强调身体包裹感的床垫;乳胶可以用于需要较强弹性和回弹性的产品;不同密度的海绵则可以用于形成不同硬度等级。
也正因为混合床垫需要组合多种材料,床垫制造商对床垫复合设备的要求已经从“能够粘合”进一步发展到“胶量可控、定位准确、复合稳定并能够连续生产”。
人工喷胶最大的困难并不是“能不能粘住”,而是在长时间、大批量生产过程中能否始终保持稳定的胶量和覆盖范围。
操作人员需要根据材料尺寸、表面状态、喷枪距离以及移动速度控制喷胶过程。如果移动速度过慢,局部区域可能出现胶量过大;如果移动速度过快,则可能造成覆盖不足。
对于每天生产数百张床垫的工厂来说,即使每张床垫只多使用少量胶水,长期累计也会形成明显的材料成本。
人工操作还容易在材料边缘产生问题。不同操作人员的喷胶路径、速度和距离可能存在差异,因此容易出现边缘溢胶、局部漏胶或者胶水喷到非粘合区域。
因此,自动床垫喷胶机的重要价值之一,就是将原本依赖工人经验的喷胶过程转变为由设备参数控制的标准化工艺。
不同床垫材料和不同产品结构并不一定适合完全相同的施胶方式,因此单一的喷胶设备并不能覆盖所有生产需求。
联柔将喷胶和滚胶结合在同一套设备中,使床垫制造商能够根据材料和产品结构选择合适的施胶方式。
喷胶:
喷胶可以根据产品要求调整喷胶区域、喷胶量和喷胶头数量,具有较高的工艺灵活性,适合产品规格变化较多的床垫生产。

滚胶:
滚胶通过机械滚筒形成规则的条形胶路,类似“斑马纹”的布胶方式,可以减少不必要的全面覆盖,使胶水集中在实际需要粘合的区域。

因此,对于采购商而言,一台同时具备喷胶和滚胶功能的床垫PUR喷胶滚胶复合机,相比只有单一施胶方式的设备拥有更大的工艺适应范围。
PUR是反应型聚氨酯热熔胶的简称。根据汉高公开的技术资料,PUR热熔胶属于一组分反应型聚氨酯热熔胶,可用于工业粘接和复合,并可以通过滚胶、喷胶等方式进行施胶。
PUR热熔胶在加热熔融后可以形成初始粘接,并在后续过程中继续与环境中的水分发生反应,形成更加稳定的最终粘接结构。其具体的初始粘性、开放时间、固化速度以及最终粘接性能,会根据不同胶水配方而变化。
对于床垫制造而言,泡棉、乳胶、纺织材料以及袋装弹簧等材料具有不同的表面特性,因此复合过程中不仅需要考虑“能不能粘住”,还需要考虑胶水的温度、粘度、开放时间以及最终粘接效果。
采购PUR设备时,应根据实际使用的胶水型号进行设备匹配,而不能简单按照“PUR热熔胶”这一名称确定所有工艺参数。
联柔针对床垫多层复合开发了多种控胶方式。根据联柔公开的设备方案,无论采用智能喷胶还是斑马纹滚胶模式,相比传统粘胶方式平均可节省约30%–40%的胶水。
需要特别说明的是,30%–40%是联柔设备方案的平均节胶表现,并不是任何胶水、任何材料和任何生产条件下的绝对保证值。
实际节胶效果会受到胶水型号、材料表面、床垫尺寸、喷胶方式、生产速度和最终粘合要求等因素影响。
因此,对于准备采购设备的床垫工厂,更建议使用自己的实际材料进行试机,并比较:
只有结合实际生产数据,才能准确计算设备的投资回报。
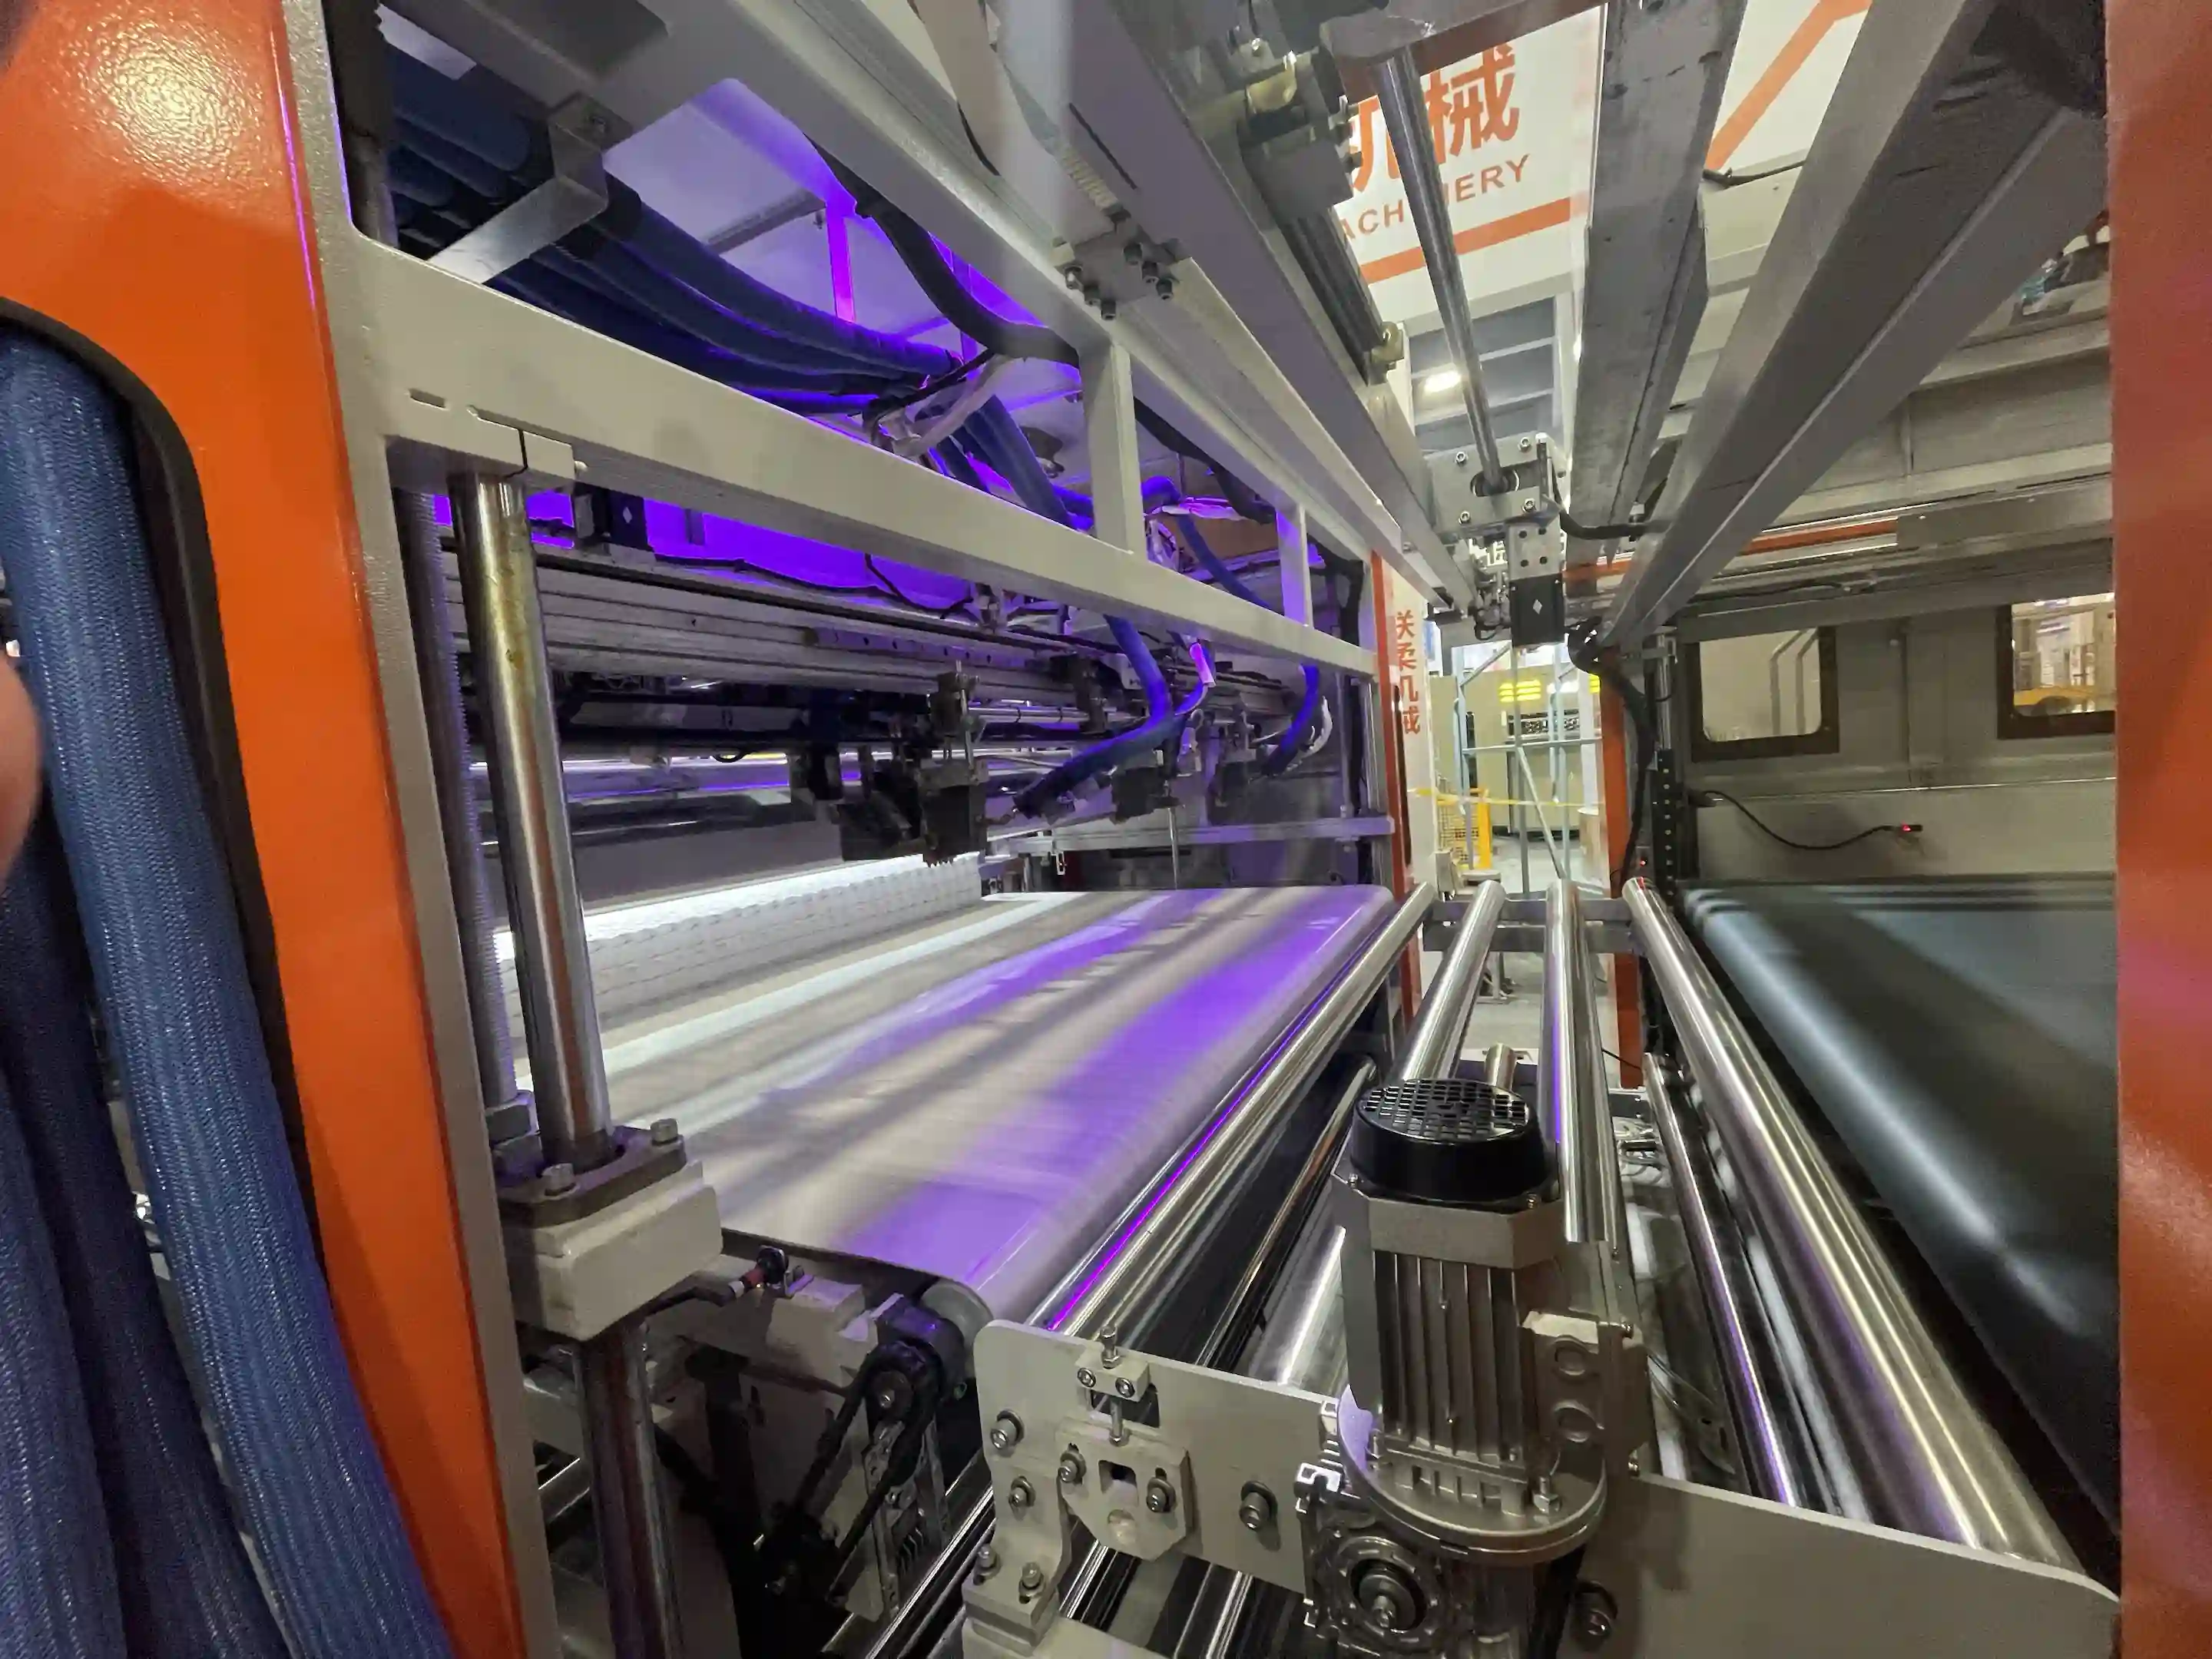
对于中小型床垫工厂,或者产品规格多、订单批量变化较大的企业,完全取消人工并不一定是最经济的方案。
在这种配置中,操作人员负责将海绵、乳胶、记忆棉等舒适层材料放置到指定位置,设备自动完成后续的喷胶、滚胶和复合。
这种方式可以把自动化投资重点放在最容易产生胶水浪费和工艺不稳定的环节,而不需要一次性建设完整的机器人上下料系统。
对于已经拥有成熟人工生产团队、但希望降低胶水成本并提高复合一致性的工厂,这是一种比较灵活的渐进式自动化方案。
第二种方案是采用机械吊臂辅助材料搬运,并结合人工智能视觉识别系统实现自动定位和纠偏。
机械吊臂负责抓取和移动材料,视觉系统则负责识别材料的位置、角度以及实际偏差,并将识别结果转化为机械运动所需要的纠偏数据。
与六轴机器人相比,机械吊臂的机械自由度相对较低,因此投资成本也相对较低。
对于产品规格比较稳定、材料变化有限,同时希望减少人工搬运的床垫工厂,这种方案可以作为从人工生产向智能自动化生产升级的中间方案。
需要说明的是,机械吊臂自由度较低并不意味着它无法完成床垫舒适层的自动定位。根据联柔对实际生产中可能出现的偏差角度进行的工艺测算,机械吊臂的活动范围可以覆盖该应用场景中的常见偏差,因此同样可以配合视觉识别完成位置修正。
对于大型床垫工厂,或者计划建设智能床垫生产线的企业,可以采用六轴人工智能柔性上料复合机器人。
六轴机器人拥有更大的运动范围和旋转自由度,可以从不同方向抓取和放置海绵、乳胶、记忆棉等柔性材料。
在实际复合过程中,首先由机器人将舒适层材料放置到预备复合区域,人工智能视觉系统识别舒适层材料的实际位置和方向,并将坐标数据传输给机器人。
随后,袋装弹簧床芯通过输送系统进入复合位置,视觉系统再次识别袋装弹簧床芯的坐标位置和偏移角度,并将数据传输给机器人。
机器人对两次识别得到的数据进行比较,以袋装弹簧床芯的位置作为纠偏基准,对舒适层材料的位置和角度进行调整,最终完成精准复合。
机械吊臂和六轴人工智能柔性复合机器人的核心逻辑其实相同:
人工智能视觉负责“看”和判断偏差,机械系统负责“移动”和修正位置。
两者主要区别在于机械结构、运动自由度、柔性程度和投资水平。
因此,采购商不应简单认为六轴机器人一定比机械吊臂更适合自己的工厂。如果产品规格稳定、产量适中,机械吊臂可能具有更高的投资灵活性;如果产品变化多、自动化要求高,并且未来计划与更多生产设备联网,六轴机器人则具有更大的扩展空间。
自动化方案 | 自动化程度 | 投资水平 | 柔性 | 适合的工厂 |
人工放料 | 基础自动化 | 较低 | 高 | 中小型工厂、产品规格多 |
机械吊臂+人工智能视觉 | 中高自动化 | 中等 | 中等 | 批量生产、希望控制投资 |
六轴人工智能复合机器人+人工智能视觉 | 高度自动化 | 较高 | 高 | 大型工厂、智能化生产线 |
三种方案对应的是不同的投资逻辑。
人工放料的优势是投资较低、换型灵活;机械吊臂可以在投资成本和自动化之间取得平衡;六轴人工智能柔性复合机器人则更加侧重柔性生产、自动化程度和未来扩展能力。
因此,采购自动床垫泡棉复合机时,不应该单纯按照自动化等级选择,而应该综合计算日产量、产品规格数量、人工成本、厂房空间以及未来扩产计划。
斑马纹滚胶是一种条形、间隔式的机械滚胶方式,而不是在整个材料表面连续覆盖一层胶水。
它的核心逻辑是:
让胶水集中在真正需要粘合的位置,而不是让整个材料表面都被胶水覆盖。
对于床垫舒适层复合而言,如果通过合理的条形胶路已经能够形成稳定的层间连接,就没有必要采用过量的全面施胶。
这也是斑马纹滚胶能够帮助控制胶水消耗的重要原因之一。
喷胶和滚胶并不是简单的二选一,而应该根据材料、产品结构和粘合要求进行选择。
喷胶更加适合需要灵活调整覆盖区域和胶量的生产模式,特别适用于产品规格变化较多的工厂。
滚胶更加适合形成规则、稳定的条形胶路,对于连续生产以及需要控制单位面积胶耗的应用具有优势。
因此,将喷胶与滚胶集成在同一台床垫PUR喷胶滚胶复合机中,可以为床垫制造商提供更大的工艺选择空间。
典型的床垫PUR复合流程可以按照以下方式组织:
袋装弹簧床网 → 施胶 → 舒适层定位 → 视觉识别与纠偏 → 多层材料复合 → 后续压合与组装
如果采用人工放料,操作人员负责舒适层材料的搬运和定位,设备负责自动施胶和复合。
如果采用机械吊臂,则由机械机构辅助搬运,同时通过人工智能视觉完成位置识别和纠偏。
如果采用六轴人工智能复合机器人,则材料抓取、移动、定位和复合过程可以进一步实现自动化。
这种生产方式的价值并不只是减少人工岗位,更重要的是将原本分散的搬运、施胶、定位和复合动作整合到稳定的生产节拍中。
对于大型混合床垫工厂而言,生产节拍越稳定,设备的实际产能利用率通常越容易得到保障。
床垫设备采购中,一个常见误区是只比较设备的最高运行速度。
实际上,一条床垫自动复合生产线的有效产能还会受到材料上料速度、床垫尺寸、舒适层厚度、胶水加热稳定性、定位时间、复合时间、人工操作节拍以及产品换型时间等因素影响。
因此,“机器最快能运行多少”并不等于“工厂每天能够生产多少张床垫”。
联柔公开的全自动床垫喷胶滚胶一体设备参考配置LR-TA-PE,参考产能约为600张/天。但实际产量需要根据床垫尺寸、材料、生产节拍和自动化配置确定。
因此,在采购高速床垫PUR热熔胶复合设备时,更合理的方式是让供应商根据实际床垫尺寸、材料组合和目标日产量进行产能测试,而不是单独比较一个理论速度数字。
联柔公开的全自动床垫滚胶喷胶一体设备参考型号为LR-TA-PE,主要参考参数如下:
参数 | 参考数据 |
设备型号 | LR-TA-PE |
生产能力 | 约600张/天 |
施胶方式 | 喷胶+滚胶 |
喷胶头 | 6组/台 |
滚胶温度 | 140–160℃ |
控制方式 | 伺服控制 |
空气消耗 | 0.1立方米/分钟 |
空气压力 | 0.6–0.7兆帕 |
总功率 | 70千瓦 |
电压 | 三相380伏 |
频率 | 50/60赫兹 |
设备重量 | 约10,000千克 |
适用床垫厚度 | 50–350毫米 |
适用床垫宽度 | 900–2100毫米 |
适用泡棉密度 | 20–70千克/立方米 |
泡棉形状 | 平面、波浪 |
以上为参考配置参数,实际设备配置应根据客户产品、材料、胶水和生产要求最终确认。
对于PUR复合设备,建议采购前首先确定目标胶水,再进行设备匹配。
不同PUR热熔胶可能具有不同的熔融温度、粘度、开放时间和固化条件,因此设备中的加热系统、泵送系统、胶水管路、喷头和滚胶系统都需要与实际胶水参数匹配。
同时,采购商最好准备真实生产材料进行试机,包括袋装弹簧床网、海绵、记忆棉、乳胶等。
仅使用设备厂家展示厅中的标准泡棉进行测试,并不能完全代表客户工厂实际生产情况。
最可靠的方法是进行实际材料对比测试。
可以分别记录人工喷胶、传统连续滚胶以及联柔智能喷胶和斑马纹滚胶模式下的单位面积胶耗,再比较最终粘接强度、覆盖均匀度和边缘溢胶情况。
如果采购商只关注“节省30%–40%胶水”这一数字,而没有计算自己的实际胶水价格和日产量,就无法准确判断设备投资回报。
真正有价值的数据应该是:
每张床垫节省多少克胶水 × 每天生产多少张 × 每公斤胶水成本 × 每年生产天数。
通过这一计算方式,可以更准确地判断自动复合设备的实际经济价值。
广州联柔机械设备有限公司自1998年开始从事床垫机械研发与制造,拥有28年生产制造与研发经验,设备销往150多个国家,并服务超过2000家合作伙伴。
联柔的产品范围已经从袋装弹簧机扩展至袋装弹簧组装机、床垫包装设备、床垫复合设备以及智能床垫生产线解决方案。
对于采购床垫PUR喷胶机而言,这一点十分重要,因为床垫复合设备通常不是独立存在的生产设备。
它需要与袋装弹簧生产线、袋装弹簧组装机、泡棉加工设备、床垫翻转设备以及后续包装设备进行衔接。
联柔公开资料还显示,公司曾服务包括宜家、丝涟、舒达、西蒙斯、雅兰等在内的国际家具和床垫企业。
需要明确的是,这些公开客户资料证明的是联柔在床垫机械领域的客户基础和行业经验,不能据此声称这些企业均采用了本文介绍的具体PUR复合设备型号。
对于已经拥有袋装弹簧生产能力的床垫工厂,一个典型的升级方式是将袋装弹簧床网作为支撑层,再增加海绵、记忆棉或乳胶等舒适层,通过床垫PUR自动复合生产线完成层间复合。
如果工厂目前主要依靠人工放料,可以首先配置自动喷胶滚胶设备。
当日产量增加后,可以增加机械吊臂辅助材料搬运。
如果未来计划建设高度自动化的智能床垫生产线,则可以进一步升级至六轴人工智能柔性上料复合机器人。
这种分阶段升级方式可以避免一次性投入过高,同时保留未来自动化扩展空间。
设备安装前至少需要确认:
对于70千瓦级别的参考配置,还需要根据最终设备版本核算工厂电气系统容量。
同时,PUR设备对胶水工艺管理更加敏感,因此操作人员需要接受加热系统、胶水输送、喷胶头、滚胶模块以及日常清洁维护方面的培训。
设备的最终尺寸、重量、公用工程要求以及安装条件,应以最终技术协议为准。
PUR设备的维护重点并不只是机械润滑,更重要的是保持整个胶水系统稳定。
操作人员需要按照胶水供应商和设备制造商规定的工艺进行温度管理、停机处理和胶水管路维护,避免残胶固化后影响喷胶头、泵和输送系统。
联柔提供安装调试、操作员培训以及技术支持服务。
对于出口客户而言,售后服务尤其重要,因为自动化生产线出现停机时,影响的往往不只是一台设备,而可能是整个床垫生产节拍。
它是一种用于床垫多层材料自动复合的设备,将PUR热熔胶施胶、喷胶、滚胶以及材料复合工艺结合起来,可用于混合床垫中的袋装弹簧床网、海绵、乳胶、记忆棉等材料之间的粘合。
适合。混合床垫通常由弹簧支撑核心和较厚的舒适层组成,因此需要将袋装弹簧床网与海绵、乳胶、记忆棉等材料进行稳定复合。这类自动复合设备正适用于此类生产工艺。
喷胶通过喷胶系统控制胶水覆盖区域和胶量,更适合需要灵活调整施胶方式的产品;滚胶则通过滚筒形成规则的条形胶路。联柔将两种施胶方式集成在同一套设备中,以提高生产工艺的灵活性。
可以,但具体设备配置需要根据PUR胶水型号进行确认。不同PUR胶水的温度、粘度、开放时间和固化条件可能不同,因此采购时应提供实际胶水技术资料进行设备匹配。
联柔公开资料显示,其智能控胶及喷胶滚胶一体方案平均可以节省约30%–40%的胶水。实际节胶效果会根据胶水、材料、产品尺寸和施胶方式变化,因此建议采购前使用实际材料进行测试。
可以用于多种床垫舒适层材料,但具体适用性需要根据材料密度、表面结构、厚度以及胶水型号进行测试。对于特殊材料,建议采购前提供实际样品进行复合测试。
不需要。设备可以采用人工放料,也可以配置机械吊臂+人工智能视觉,或者六轴人工智能柔性上料复合机器人。三种方案分别对应不同的自动化程度和投资预算。
不一定。六轴机器人具有更大的运动范围以及更强的旋转和姿态调整能力,更适合产品变化多、自动化程度要求高的生产线;机械吊臂投资较低,在实际允许的角度偏差范围内同样可以配合人工智能视觉完成纠偏。
联柔公开的LR-TA-PE参考配置产能约为600张/天。实际产量会受到床垫尺寸、材料组合、生产节拍以及自动化配置影响,因此最终产能应根据客户实际产品进行测试和确认。
建议综合考虑日产量、混合床垫结构、舒适层材料、人工成本、产品规格数量、厂房空间以及未来扩产计划。
如果希望控制初期投资,可以采用人工放料;如果希望兼顾投资成本和自动化,可以选择机械吊臂+人工智能视觉;如果目标是建设高度自动化的智能床垫生产线,则可以配置六轴人工智能柔性上料复合机器人。


TOP
